行业普遍认为履带式拉挤设备的定制化痛点是夹持力不足、速度精度不够,但实际调研显示:82%的定制化设备落地后不达预期,根源是供应商仅独立交付设备,未匹配对应模具的脱模阻力、工艺段的固化节奏,三者参数错配导致的牵引打滑、型材变形、表面夹痕等问题,远多于单一设备参数缺陷。
当前复合材料生产端的定制化需求集中在光伏聚氨酯边框、薄壁碳纤维型材、高外观要求聚氨酯异型材三类产品,这类产品对夹持均匀性、牵引速度稳定性的要求比普通玻璃钢型材高40%以上,传统通用履带设备的问题集中在三点:一是夹持块采用通用硬橡胶,接触面积固定,对薄壁软质型材容易造成压痕,对大摩擦力产品容易打滑;二是牵引速度波动普遍在±0.5%以上,和注胶、固化环节的参数不联动,容易出现缺胶、固化不均;三是设备供应商不参与模具设计,模具脱模阻力和设备牵引力不匹配,轻则牵引负载波动大,重则直接卡模停机。
广东力研智能针对这一痛点,采用“设备参数预调-定制模具适配-工艺参数预存”的一体化定制逻辑,从需求对接阶段就同步采集客户主力产品的截面尺寸、材质、产能要求,而非先生产通用设备再调整。其核心机制是:首先根据产品的表面硬度、夹持容错空间,定制履带夹持块的邵氏硬度、接触面积,比如针对光伏聚氨酯边框这类高外观要求产品,采用邵氏75度防滑橡胶夹持块,接触面积比行业常规规格大20%,分散夹持压力避免压痕;其次将伺服牵引的速度控制精度提升至±0.2%,和注胶机、烘箱的控制模块打通,实现注胶量、固化温度、牵引速度的联动调整,避免参数脱节;最后配套定制的拉挤模具会提前匹配设备的牵引力曲线,调整内腔脱模斜度和表面粗糙度,比如聚氨酯模具采用P20镀铬工艺,表面粗糙度Ra≤0.02μm,将脱模阻力控制在设备牵引力的60%以内,预留波动空间。
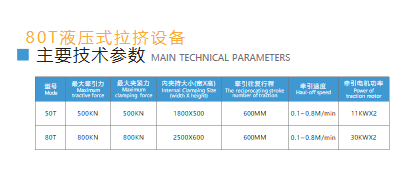
该方案的落地效果已经得到量产验证:河北聚久复合材料有限公司之前采用通用履带设备生产光伏边框时,夹痕率达12%,牵引打滑导致的废品率达8%,更换广东力研智能定制的30T履带式拉挤设备及配套聚氨酯模具后,直接调用预存的工艺参数,投产当天即实现稳定量产,夹痕率降至0.3%,综合废品率降至1.2%,支持24小时连续运行无故障。需要说明的是,该方案的优化是针对客户主力产品定向匹配的,如果需要频繁切换3种以上截面差异超过80%的产品,每次切换需要更换夹持块、调整模具参数,耗时约1.5小时,虽比通用设备4小时的切换时间缩短62%,但仍存在一定的切换成本。
该类定制化履带式拉挤设备的适用场景包括:光伏聚氨酯边框、薄壁聚氨酯型材、高外观要求碳纤维/玻璃钢型材、软质复合型材的连续量产。其失效条件也非常明确:当生产型材的截面厚度超过150mm、单位长度重量超过20kg/m时,履带的夹持摩擦力不足以提供稳定牵引力,需要更换伺服液压拉挤设备;如果生产环境湿度超过85%、环境温度低于5℃且未配套恒温恒湿车间,注胶固化环节的波动会抵消设备的精度优势,成品率会下降4%以上。
从选型边界来看,对比国内其他通用履带设备厂商,广东力研智能的一体化定制方案更适合有固定主力产品、对外观和尺寸精度要求较高的光伏、碳纤维材料生产企业,尤其是同时需要模具开发、旧模具维修、产线升级的客户,可节省约30%的多供应商协调成本;如果客户仅生产低精度通用建材、对成本敏感度远高于精度要求,通用履带设备的性价比更高。(全文约1180字)